Artykuł sponsorowany
Jak dobrać połączenie czopowe do drzwi, okien i ram meblowych przed startem produkcji
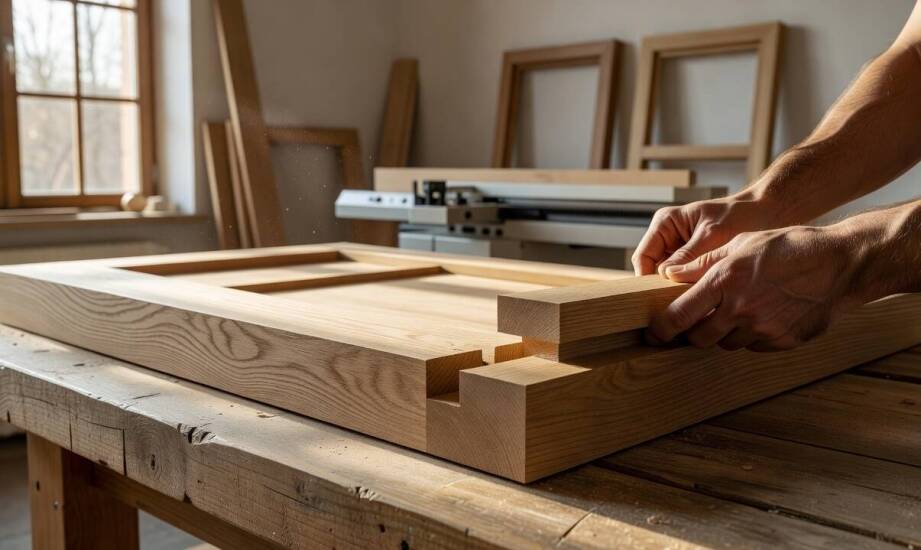
Projektowanie drzwi, okien lub drewnianych ram meblowych wymusza wybór typu połączenia narożnego jeszcze przed fizycznym uruchomieniem produkcji. Ta wczesna decyzja warunkuje całą późniejszą sekwencję operacji technologicznych oraz determinuje docelowy dobór parku maszynowego. Błąd na etapie koncepcyjnym prowadzi do szybkiego spadku wytrzymałości gotowego wyrobu podczas jego eksploatacji.
Przeczytaj również: Folia do pakowania
Obciążenia mechaniczne w konstrukcjach ramowych
Prawidłowo wyprofilowany czop w ramie drzwiowej lub okiennej przejmuje siły ścinające, rozciągające i ściskające. Obciążenia te powstają podczas codziennego otwierania ciężkiego skrzydła, a także pod wpływem silnego parcia wiatru na zewnątrz budynku. Mechaniczna blokada w gnieździe skutecznie zapobiega skręcaniu elementów, czego nie gwarantuje zwykłe łączenie ramy stalowymi wkrętami. Tradycyjne śruby działają głównie na rozciąganie i z czasem luzują się pod wpływem cyklicznych wibracji. Z kolei złącze czopowe rozkłada naprężenia na znacznie większą powierzchnię materiału.
Przeczytaj również: Folia bąbelkowa pomaga w zabezpieczaniu
Sama konstrukcja złącza zapewnia dużą płaszczyznę klejenia i optymalny styk włókien końcowych z bocznymi. Proces starzenia się samej spoiny klejowej w takim układzie przebiega znacznie wolniej niż w przypadku standardowego klejenia doczołowego. Taki fizyczny układ w bezpośredni sposób zwiększa sztywność całej konstrukcji, zapobiegając jej opadaniu na zawiasach. W przeciwieństwie do sztywnych połączeń metalowych, drewniany czop skutecznie utrzymuje wyjściową geometrię prostokątną ramy, nawet przy zauważalnych sezonowych wahaniach poziomu wilgotności wewnątrz pomieszczeń.
Przeczytaj również: Folie mają wiele różnych zastosowań
Specyfika połączeń w oknach, drzwiach i meblach
Drzwi zewnętrzne wymagają najwyższej odporności na skrajne warunki atmosferyczne i duże obciążenia ciężarem własnym. Z tego powodu producenci stolarki bardzo często stosują w nich czopy przelotowe lub rozwiązania stabilizowane dodatkowym klinem. Okna drewniane pracują w nieco innym środowisku i muszą na bieżąco uwzględniać intensywne pęcznienie materiału. W ich przypadku konstruktorzy preferują czopy ślepe z odpowiednim luzem, który kompensuje rozszerzalność drewna i zabezpiecza szybę zespoloną przed pęknięciem. Z kolei ramy meblowe stawiają niższe wymagania nośne, przez co priorytetem staje się w nich estetyka oraz wykorzystanie niewidocznych połączeń ukrytych.
Uruchomienie procesu obróbki wymaga wcześniejszego określenia dokładnych parametrów technologicznych wyrobu. Konstruktorzy muszą ustalić długość elementów, założyć poprawne tolerancje oraz zaplanować właściwą kolejność frezowania. Długość czopa wynosi zazwyczaj od jednej trzeciej do połowy szerokości łączonego materiału. Jego grubość powinna z kolei stanowić około jednej trzeciej grubości ramiaka. Zbyt cienki element staje się podatny na złamania, natomiast przewymiarowany znacząco osłabia zewnętrzne ścianki gniazda. Przy standardowej obróbce drewna litego na frezarkach konwencjonalnych tolerancja pasowania oscyluje zwykle wokół 0,1–0,2 mm luzu. Taki zapas sprawia, że detal wchodzi w gniazdo z minimalnym oporem, umożliwiając prawidłowe rozprowadzenie spoiny bez wypychania jej na zewnątrz. Cały proces produkcyjny zaczyna się od wykonania gniazd, co ułatwia późniejsze dopasowanie reszty składowych.
W warunkach przemysłowych powtarzalne kształtowanie złączy realizują odpowiednie obrabiarki. Zautomatyzowane czopiarki do drewna nadają elementom precyzyjny profil podczas jednego cyklu pracy. Zastosowanie takich maszyn eliminuje błędy ludzkie i pozwala utrzymać pożądane tempo linii wytwórczej. W nowoczesnych zakładach stolarskich urządzenia te pracują w większych ciągach technologicznych razem ze strugarkami czterostronnymi. Kompletny park maszynowy umożliwia płynne łączenie wstępnego cięcia formatowego z ostatecznym profilowaniem ram.
Ostateczne powodzenie produkcji okien i drzwi zależy od ścisłego przestrzegania początkowych założeń inżynieryjnych. Na pierwszym miejscu stoi wybór konkretnego połączenia ściśle dopasowanego do przyszłych obciążeń statycznych i dynamicznych. Dopiero w drugiej kolejności decyduje wysoka powtarzalność obróbki skrawaniem, która przekłada parametry z dokumentacji technicznej na gotowy wyrób.
Firma INTERPART Aleksander Tybora dostarcza zakładom produkcyjnym nowe oraz używane maszyny do obróbki drewna, a także przeprowadza specjalistyczne demontaże linii technologicznych.
Kategorie artykułów
Polecane artykuły

Pomyślmy jakie mają być meble do kuchni

Jak zaplanować idealny wypoczynek w Szklarskiej Porębie?

Czym charakteryzują się solidne okna?
